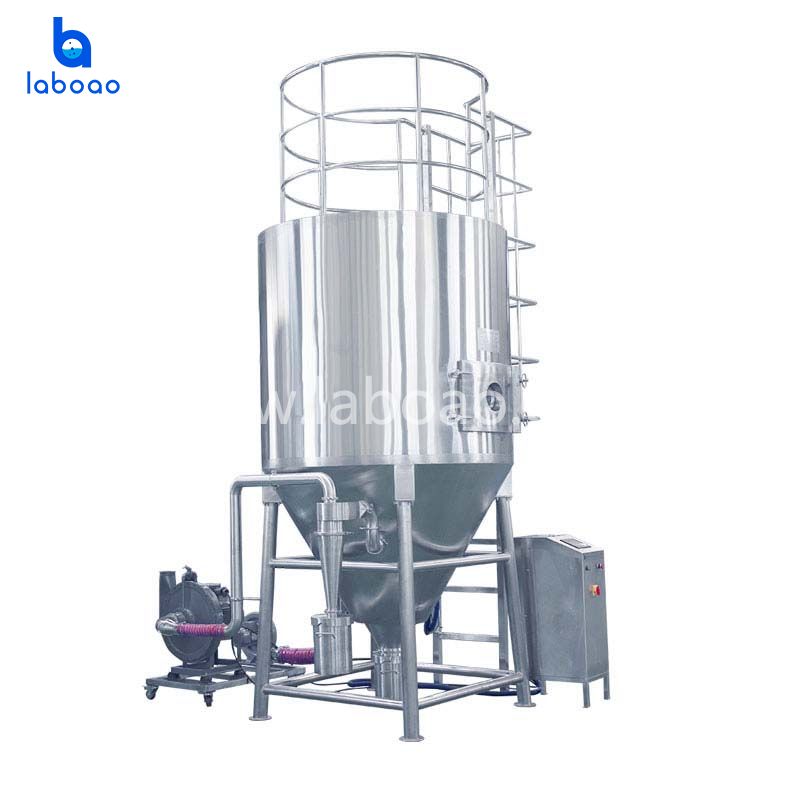
I. स्प्रे ड्राइंग टेक्नोलॉजी का प्रिंसिपल
स्प्रे ड्राइंग का बेसिक प्रिंसिपल यह है कि मटीरियल को एक फ़िल्टर के ज़रिए स्प्रे ड्रायर के टॉप पर एटमाइज़र में पंप किया जाता है। एटमाइज़र लिक्विड मटीरियल को ड्रॉपलेट्स में फैला देता है। ड्रॉपलेट का रेडियस छोटा होने, स्पेसिफ़िक सरफ़ेस एरिया बड़ा होने और सरफ़ेस फ़्री एनर्जी, और हाई डिस्पर्शन के कारण, ड्रॉपलेट सरफ़ेस पर नमी का वेपर प्रेशर, उन्हीं कंडीशन में प्लेनर लिक्विड में नमी के वेपर प्रेशर से ज़्यादा होता है। इसलिए, नमी बहुत तेज़ी से इवैपोरेट हो जाती है, और प्रोडक्ट तेज़ी से सूख जाता है।
II. स्प्रे ड्राइंग पर असर डालने वाले मुख्य फैक्टर
① इनलेट और आउटलेट टेम्परेचर
स्प्रे ड्राइंग चैंबर का टेम्परेचर आमतौर पर उस टेम्परेचर को बताता है जिस पर गर्म हवा टावर में अंदर आती है। ड्राइंग टेम्परेचर स्प्रे-ड्राइड पाउडर के फिजिकोकेमिकल गुणों पर असर डालने वाला सबसे ज़रूरी फैक्टर है। ज़्यादा ड्राइंग टेम्परेचर ड्राइंग चैंबर को ज़्यादा गर्मी देता है, जिससे ड्राइंग रेट बढ़ जाता है और स्प्रे-ड्राइड प्रोडक्ट में नमी कम हो जाती है। स्प्रे ड्राइंग टेम्परेचर को 120°C से 200°C तक बढ़ाने से सूखे पाउडर में पानी की मात्रा 5.29% से घटकर 3.88% हो गई। स्प्रे-ड्राइड प्रोडक्ट का पार्टिकल साइज़ ड्रायर इनलेट टेम्परेचर पर भी निर्भर करता है। ज़्यादा ड्राइंग टेम्परेचर से पानी तेज़ी से इवैपोरेशन होता है, जिससे माइक्रोस्फीयर बिना सिकुड़े ज़्यादा तेज़ी से बनते हैं, जिससे पार्टिकल साइज़ बड़े हो जाते हैं।
जैसे-जैसे इनलेट ड्राइंग टेम्परेचर 138°C से 202°C तक बढ़ा, अकाई बेरी पाउडर का पार्टिकल साइज़ 13.38 μm से बढ़कर 20.11 μm हो गया। इसी तरह, इनलेट टेम्परेचर बढ़ने के साथ अमरूद जूस पाउडर का पार्टिकल साइज़ काफी बढ़ गया (p < 1%)। स्प्रे-ड्राइड पाउडर की बल्क डेंसिटी टेम्परेचर बढ़ने के साथ कम हो गई। बड़े पार्टिकल अंदर से खोखले हो सकते हैं या पानी के ज़्यादा इवैपोरेशन रेट की वजह से पोरस या फ्रैगमेंटेड स्ट्रक्चर वाले हो सकते हैं। आम तौर पर, पोरस या फ्रैगमेंटेड पार्टिकल कम बल्क डेंसिटी दिखाते हैं।
क्योंकि पानी ज़्यादातर सूखे खाने की चीज़ों से ज़्यादा डेंस होता है, इसलिए ज़्यादा टेम्परेचर पर बनने वाले पाउडर की बल्क डेंसिटी कम टेम्परेचर पर बनने वाले पाउडर की तुलना में कम होती है; छोटे पार्टिकल साइज़ की बल्क डेंसिटी भी ज़्यादा देखी गई।
स्प्रे-ड्राइड पाउडर की फ्लोएबिलिटी भी कुछ हद तक ड्राइंग टेम्परेचर से प्रभावित होती है; जैसे-जैसे टेम्परेचर बढ़ता है, फ्लोएबिलिटी कम होती जाती है। घुलनशीलता भी पाउडर प्रोडक्ट्स की एक ज़रूरी क्वालिटी है, जो सीधे स्प्रे-ड्राइड खाने की चीज़ों के रीमॉडलिंग बिहेवियर पर असर डालती है। जैसे-जैसे स्प्रे ड्राइंग का टेम्परेचर 120℃ से 160℃ तक बढ़ता है, पाउडर की घुलनशीलता भी बढ़ती है।
2 वॉल मटीरियल शुगर वाली चीज़ें, जैसे फलों और सब्ज़ियों के जूस, बिना एजेंट्स को एनकैप्सुलेट किए सीधे स्प्रे ड्राई करना मुश्किल होता है। वॉल मटीरियल पॉलिमर होते हैं जो स्प्रे ड्राइंग प्रोसेस के दौरान एक्टिव इंग्रेडिएंट्स को एनकैप्सुलेट करते हैं, जिससे वे स्प्रे ड्राइंग में सबसे ज़रूरी फैक्टर्स में से एक बन जाते हैं।
वॉल मटीरियल स्प्रे ड्राइंग में ग्लास ट्रांज़िशन टेम्परेचर और यील्ड बढ़ा सकते हैं, और पाउडर प्रोडक्ट्स की विस्कोसिटी और हाइग्रोस्कोपिसिटी को कम कर सकते हैं। आम वॉल मटीरियल में गम अरेबिक, माल्टोडेक्सट्रिन, जिलेटिन, स्टार्च, पेक्टिन, मिथाइलसेलुलोज़, एल्जिनेट, और ट्राइकैल्शियम फॉस्फेट और उनके कॉम्बिनेशन शामिल हैं।
वॉल मटीरियल का चुनाव मुख्य रूप से स्प्रे ड्राइंग के मकसद और प्रोसेस किए जा रहे मटीरियल के फिज़िकोकेमिकल गुणों पर निर्भर करता है। दीवार का मटीरियल प्रोसेस सॉल्वेंट में बहुत ज़्यादा घुलने वाला होना चाहिए, उसमें काफ़ी फ़िल्म बनाने की क्षमता होनी चाहिए, और ज़्यादा कंसंट्रेशन पर भी कम चिपचिपापन वाला सॉल्यूशन बनाना चाहिए। स्प्रे ड्राइंग के लिए, मटीरियल में ज़्यादा मॉलिक्यूलर वेट और ज़्यादा ग्लास ट्रांज़िशन टेम्परेचर होना चाहिए ताकि फ़ाइनल प्रोडक्ट की एंटी-स्टिकिंग प्रॉपर्टीज़ को बेहतर बनाया जा सके। उन्हें सेंसिटिव कंपाउंड्स को गर्मी, ऑक्सीजन और रोशनी से बचाने में भी सक्षम होना चाहिए।
स्प्रे ड्राइंग के लिए आम दीवार मटीरियल कार्बोहाइड्रेट हैं, मुख्य रूप से:
1) स्टार्च और उसके डेरिवेटिव्स (स्टार्च, माल्टोडेक्सट्रिन, डेक्सट्रिन, और साइक्लोडेक्सट्रिन);
2) गोंद (गम अरेबिक या गम अरेबिक और एरिथ्रिना क्रिस्टा-गैली का मिक्सचर);
3) सेल्युलोज़ और उसके डेरिवेटिव्स (सेल्युलोज़, कार्बोक्सिमिथाइल सेल्युलोज़, और हाइड्रॉक्सीप्रोपाइल मिथाइल सेल्युलोज़, वगैरह)।
स्टार्च और इसके डेरिवेटिव्स में स्प्रे ड्राइंग की अच्छी प्रॉपर्टीज़ होती हैं, जैसे कि हाई मॉलिक्यूलर वेट और हाई ग्लास ट्रांज़िशन टेम्परेचर, ठंडे, कम-विस्कोसिटी वाले पानी में हाई सॉल्युबिलिटी, एंटी-स्टिकिंग प्रॉपर्टीज़, और काफ़ी गाढ़ा पाउडर बनाने की क्षमता। हालाँकि, उनकी फ़िल्म बनाने की क्षमता कम होती है, जो ड्राइंग की एफिशिएंसी के लिए नुकसानदायक है, खासकर सेंसिटिव कंपाउंड्स के प्रिज़र्वेशन के लिए।
स्टार्च की तुलना में, गम में फ़िल्म बनाने की बेहतर क्षमता होती है, लेकिन काफ़ी कम ग्लास ट्रांज़िशन टेम्परेचर होता है। सेल्यूलोज़ और इसके डेरिवेटिव्स में फ़िल्म बनाने की अच्छी प्रॉपर्टीज़ और सरफेस एक्टिविटी होती है, लेकिन ये आसानी से डाइजेस्ट नहीं होते हैं। स्टार्च या स्टार्च डेरिवेटिव्स और गम का कॉम्बिनेशन स्प्रे ड्राइंग परफॉर्मेंस को बेहतर बना सकता है, लेकिन गम कंटेंट स्टार्च या स्टार्च डेरिवेटिव्स की तुलना में कम होना चाहिए।
प्रोटीन, खासकर व्हे प्रोटीन, में बेहतरीन फ़िल्म बनाने और न्यूट्रिएंट रिटेंशन कैपेबिलिटीज़ होती हैं और इन्हें अक्सर स्टार्च या स्टार्च डेरिवेटिव्स के साथ इस्तेमाल किया जाता है।
③ फ़ीड रेट
फ़ीड रेट स्प्रे ड्राइंग में असर डालने वाले ज़रूरी फैक्टर्स में से एक है। यह ड्राइंग चैंबर, सेपरेटर और कन्वेयर में मटीरियल के रहने का समय तय करता है, और मटीरियल के एटमाइज़ेशन और ड्रॉपलेट के साइज़ पर भी असर डालता है। फ़ीड रेट असल में एटमाइज़र की स्पीड पर निर्भर करता है; पंप की स्पीड जितनी ज़्यादा होगी, फ़ीड रेट उतना ही तेज़ होगा। हालाँकि, ज़्यादा फ़ीड रेट हीट ट्रांसफ़र को धीमा कर देता है, जिससे ड्रॉपलेट्स का पूरी तरह सूखना मुश्किल हो जाता है और आसानी से दीवार से चिपक जाता है।
इसके अलावा, ज़्यादा फ़ीड फ़्लो रेट पर अधूरे एटमाइज़ेशन के कारण ड्रॉपलेट्स सीधे ड्राइंग चैंबर में टपक सकती हैं, जिससे यील्ड कम हो जाती है। ज़्यादा फ़ीड रेट के कारण ड्रॉपलेट्स और गर्म हवा के बीच कॉन्टैक्ट टाइम कम होता है, जिससे स्प्रे-ड्राइड पाउडर में नमी की मात्रा बढ़ जाती है; इसके अलावा, कम कॉन्टैक्ट टाइम से हीट और मास ट्रांसफ़र एफ़िशिएंसी कम हो जाती है, जिससे फ़ाइनल प्रोडक्ट में नमी की मात्रा ज़्यादा हो जाती है।
III. स्प्रे ड्राइंग टावर्स में आम समस्याएँ और सुधार
समस्या 1: धमाका रोकने के उपाय
1) सही तरह का ड्राइंग टावर चुनें;
2) ड्राइंग टावर के डिज़ाइन और मैन्युफैक्चरिंग के दौरान आग बुझाने वाले इक्विपमेंट लगाएँ;
3) सामान के संपर्क में आने वाली इक्विपमेंट की सतहों पर चिकने सामान का इस्तेमाल करें ताकि सामान जमा न हो;
4) धूल भरी एग्जॉस्ट गैसों को ड्राइंग चैंबर के गैस हीटर में जाने से रोकने के लिए सही एयर फिल्टर लगाएं;
5) एयर फिल्टर को रेगुलर साफ करें, जिसमें उन्हें धोना भी शामिल है;
6) ऑपरेशन के दौरान जमा होने वाली जगहों की रेगुलर जांच करें;
7) सभी इलेक्ट्रिकल और मैकेनिकल पार्ट्स की रेगुलर जांच करें;
8) सेंट्रीफ्यूगल स्प्रे ड्राइंग के लिए, घूमने वाले पार्ट्स को आसानी से काम करना चाहिए और उनकी बार-बार जांच होनी चाहिए;
9) इलेक्ट्रोस्टैटिक ग्राउंडिंग डिवाइस लगाएं;
10) ड्रायर के सभी पार्ट्स को अच्छी तरह साफ रखें।
इसके अलावा, स्प्रे ड्राइंग टावर के अंदर सामान के जलने और धमाके की स्थिति में नुकसान को कम करने के लिए, कुछ उपाय किए जा सकते हैं, जैसे ड्राइंग चैंबर के ऊपर एक्सप्लोजन वेंट वाल्व लगाना; ड्राइंग चैंबर में कई वाल्व लगाना जो प्रेशर एक खास लेवल तक पहुंचने पर अपने आप खुल जाते हैं; और ड्राइंग चैंबर के डिजाइन के दौरान धमाके की संभावना को ध्यान में रखते हुए चैंबर की दीवारों को मोटा करना।
खराबी 2: गीला पाउडर मेन टावर की अंदर की दीवार से चिपक जाता है
1) फीड रेट बहुत ज़्यादा है, जिससे ठीक से इवैपोरेशन नहीं हो पाता;
2) स्प्रे शुरू होने से पहले ड्राइंग चैंबर ठीक से गर्म नहीं होता;
3) स्प्रे शुरू होने पर फीड फ्लो रेट बहुत ज़्यादा एडजस्ट किया जाता है;
4) मिलाया गया लिक्विड मटीरियल अनस्टेबल है।
ठीक करने के तरीके:
फीड रेट को ठीक से कम करें; गर्म हवा के इनलेट और आउटलेट टेम्परेचर को ठीक से बढ़ाएं; स्प्रे शुरू होने पर, फ्लो रेट कम होना चाहिए और धीरे-धीरे तब तक बढ़ाना चाहिए जब तक यह ठीक न हो जाए; पाइप में ब्लॉकेज चेक करें, मटीरियल के सॉलिड कंटेंट को एडजस्ट करें, और लिक्विड मटीरियल का फ्लूइडिटी पक्का करें।
खराबी 3: बहुत ज़्यादा पाउडर लीकेज और प्रोडक्ट रिकवरी रेट कम
अगर साइक्लोन सेपरेटर खराब हो जाता है या धूल हटाने की परफॉर्मेंस कम है, तो पाउडर लीकेज होने की संभावना है। पहले वाले के लिए, सॉल्यूशन यह है कि साइक्लोन सेपरेटर में गैप की जांच करें और यह पक्का करें कि वह एयरटाइट है; बाद वाले के लिए, समाधान यह है कि सही तरीके से एक सेकेंडरी डस्ट कलेक्टर जोड़ा जाए।